




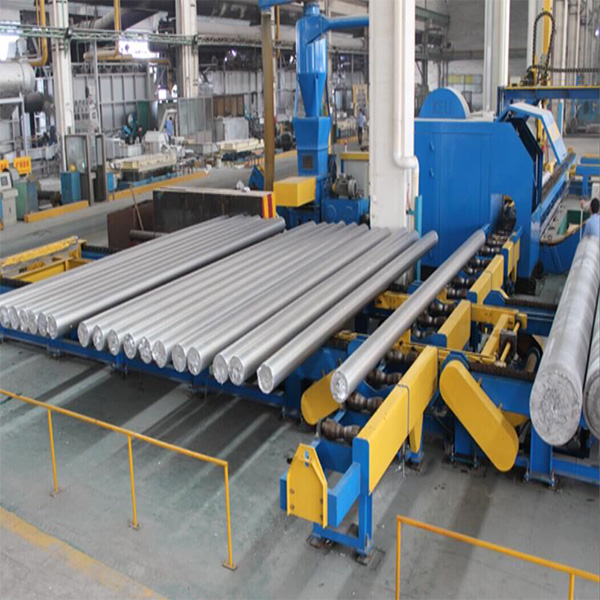
Macchina per il taglio di billette di alluminio
La linea gestisce il taglio di barre sia lunghe che corte, raccoglie automaticamente le estremità tagliate e comprime i trucioli di alluminio in bricchette per il recupero.
1. Lunghezza di taglio impostata digitalmente sull'interfaccia uomo-macchina: nessuna misurazione manuale e nessuna fermata della macchina per modificare la lunghezza di taglio.
2. La lunghezza di avanzamento viene conteggiata da un encoder, in modo che la lunghezza di taglio rimanga precisa anche su lunghe distanze, evitando variazioni.
3. La banda ha visto il padrone di casa tagliare l'intero fascio in una sola volta, invece di tagliare i pezzi uno alla volta.
4. Le estremità tagliate cadono automaticamente in un contenitore di raccolta; i trucioli vengono raccolti e bricchettati anziché essere spazzati via come rifiuti.
5. Il manipolatore blocca il billetta per il ciclo di alimentazione e compressione, in modo che il taglio venga eseguito sotto carico controllato.
6. Intera linea controllata da PLC con protezione automatica della catena.
7. Pesatura e impilamento automatici allo scarico.
Un carrello elevatore posiziona i billette sulla catena del trasportatore del dispositivo di alimentazione. L'alimentatore solleva diverse billette contemporaneamente sul nastro trasportatore, che le porta alla sega multipla. La sega taglia la parte di materiale; la parte tagliata cade in un contenitore di raccolta. L'operatore inserisce digitalmente le lunghezze desiderate delle barre, sia lunghe che corte. Il manipolatore blocca la billetta e la fa avanzare e comprimere ciclicamente mentre l'encoder conta la lunghezza di avanzamento e la sega taglia alla dimensione impostata. Le billette tagliate si spostano dallo scaricatore al tavolo di scarico, dove un manipolatore o un impilatore le impila in fasci.
La precisione deriva dal controllo della lunghezza di avanzamento tramite encoder, anziché da un arresto meccanico. L'encoder conta lo spostamento effettivo, quindi la lunghezza di taglio non varia con il riscaldamento della linea o con l'usura del motore. Il bloccaggio da parte del manipolatore, sia durante l'avanzamento che durante la compressione, impedisce al pezzo di muoversi sotto il carico della sega, garantendo così la squadratura delle estremità tagliate.
Il billetta viene tagliato alla lunghezza precisa con estremità squadrate e la parte superiore e inferiore del materiale vengono rimosse. I billette squadrati e di dimensioni precise si caricano nella pressa per estrusione in modo più affidabile e riducono gli scarti all'estremità.
1. Taglio del billetta estrusa fusa alla lunghezza di pressatura.
2. Tagliare una barra lunga e una corta sulla stessa linea.
3. Rimozione della testa e della coda del materiale dopo la colata.
4. Impianti di billette che preparano il materiale caricato per le presse di estrusione.


- English
- French
- German
- Portuguese
- Spanish
- Russian
- Japanese
- Korean
- Arabic
- Irish
- Greek
- Turkish
- Italian
- Danish
- Romanian
- Indonesian
- Czech
- Afrikaans
- Swedish
- Polish
- Basque
- Catalan
- Esperanto
- Hindi
- Lao
- Albanian
- Amharic
- Armenian
- Azerbaijani
- Belarusian
- Bengali
- Bosnian
- Bulgarian
- Cebuano
- Chichewa
- Corsican
- Croatian
- Dutch
- Estonian
- Filipino
- Finnish
- Frisian
- Galician
- Georgian
- Gujarati
- Haitian
- Hausa
- Hawaiian
- Hebrew
- Hmong
- Hungarian
- Icelandic
- Igbo
- Javanese
- Kannada
- Kazakh
- Khmer
- Kurdish
- Kyrgyz
- Latin
- Latvian
- Lithuanian
- Luxembou..
- Macedonian
- Malagasy
- Malay
- Malayalam
- Maltese
- Maori
- Marathi
- Mongolian
- Burmese
- Nepali
- Norwegian
- Pashto
- Persian
- Punjabi
- Serbian
- Sesotho
- Sinhala
- Slovak
- Slovenian
- Somali
- Samoan
- Scots Gaelic
- Shona
- Sindhi
- Sundanese
- Swahili
- Tajik
- Tamil
- Telugu
- Thai
- Ukrainian
- Urdu
- Uzbek
- Vietnamese
- Welsh
- Xhosa
- Yiddish
- Yoruba
- Zulu
- Kinyarwanda
- Tatar
- Oriya
- Turkmen
- Uyghur